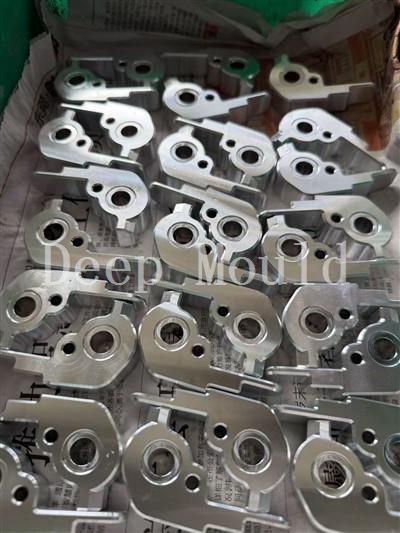
झांकना प्लास्टिक इंजेक्शन के लिए असली नमूना लेना
एक संदेश छोड़ें
नमस्ते प्रियों,
आज हम एक बस झांकना सामग्री के बारे में बात करना चाहते हैं.
Peek polyetheretherketone इस तरह के उच्च तापमान प्रतिरोध, आत्म स्नेहन, आसान प्रसंस्करण और उच्च यांत्रिक शक्ति के रूप में उत्कृष्ट गुणों के साथ एक विशेष इंजीनियरिंग प्लास्टिक है। इसे विभिन्न यांत्रिक भागों में निर्मित और संसाधित किया जा सकता है, जैसे कि ऑटोमोबाइल गियर, तेल स्क्रीन, शिफ्ट स्टार्ट डिस्क; विमान इंजन भागों, स्वचालित वाशिंग मशीन धावकों, चिकित्सा उपकरण भागों, आदि
Peek polyetheretherketone इस तरह के उच्च तापमान प्रतिरोध, आत्म स्नेहन, आसान प्रसंस्करण और उच्च यांत्रिक शक्ति के रूप में उत्कृष्ट गुणों के साथ एक विशेष इंजीनियरिंग प्लास्टिक है। इसे विभिन्न यांत्रिक भागों में निर्मित और संसाधित किया जा सकता है, जैसे कि ऑटोमोबाइल गियर, तेल स्क्रीन, शिफ्ट स्टार्ट डिस्क; विमान इंजन भागों, स्वचालित वाशिंग मशीन धावकों, चिकित्सा उपकरण भागों, आदि PEEK सामग्री की अपेक्षाकृत उच्च कीमत के कारण, यह बनाने के लिए अपेक्षाकृत मुश्किल है, और यह उन क्षेत्रों में से एक बन गया है जिन पर कई इंजेक्शन मोल्डिंग कंपनियां ध्यान केंद्रित करती हैं।
Polyetheretherketone (PEEK) एक उच्च बहुलक है जो दोहराई जाने वाली इकाइयों से बना है जिसमें मुख्य श्रृंखला संरचना में एक कीटोन बॉन्ड और दो ईथर बांड होते हैं, और यह एक विशेष इंजीनियरिंग प्लास्टिक है। PEEK उच्च यांत्रिक शक्ति, उच्च तापमान प्रतिरोध, प्रभाव प्रतिरोध, लौ retardant, एसिड और क्षार प्रतिरोध, कठिन बनावट, लंबी सेवा जीवन, आदि के फायदे है, और मोटर वाहन उद्योग, एयरोस्पेस, चिकित्सा उपकरण और अन्य क्षेत्रों में अनुप्रयोगों की एक बड़ी संख्या है।
पीक राल का उपयोग पहली बार एयरोस्पेस क्षेत्र में किया गया था, एल्यूमीनियम और अन्य धातु सामग्री को विभिन्न विमान भागों के निर्माण के लिए प्रतिस्थापित किया गया था। मोटर वाहन उद्योग में, PEEK राल अच्छा घर्षण प्रतिरोध और यांत्रिक गुण है. इंजन आंतरिक कवर के निर्माण के लिए एक कच्चे माल के रूप में, विभिन्न भागों जैसे बीयरिंग, गैसकेट, सील, क्लच गियर के छल्ले, आदि PEEK राल से बने का उपयोग ऑटोमोबाइल के संचरण और ब्रेकिंग में किया जाता है। और वातानुकूलन प्रणालियों का व्यापक रूप से उपयोग किया जाता है।

PEEK रेजिन भी 134 डिग्री सेल्सियस पर autoclaving के 3000 चक्रों का सामना कर सकते हैं, एक विशेषता है कि उन्हें नसबंदी के उत्पादन में उपयोगी बनाता है महत्वपूर्ण, पुन: प्रयोज्य शल्य चिकित्सा और दंत उपकरण. PEEK का मोल्डिंग तापमान 320 डिग्री ~ 390 डिग्री है, बेकिंग तापमान 160 ~ 1855H ~ 8H है, और मोल्ड तापमान 140 ~ 180 है। इस सामग्री का मोल्डिंग तापमान बहुत अधिक है, और पेंच को नुकसान गंभीर है। पेंच की गति सेट करते समय, गति बहुत तेज नहीं होनी चाहिए, और इंजेक्शन का दबाव 100 ~ 130MPa इंजेक्शन गति 40 ~ 80 होना चाहिए। मोल्डिंग के बाद, पेंच को पीई मोम के साथ जल्दी से साफ किया जाना चाहिए, और पीक सामग्री को पेंच में रहने की अनुमति नहीं दी जानी चाहिए।
PEEK सामग्री कई पहलुओं में बेहद उच्च प्रदर्शन है, और इसके इंजेक्शन मोल्डिंग भागों भी महान विकास की संभावनाहै. हालांकि, PEEK इंजेक्शन molded भागों भी ठंड धब्बे, चांदी की लकीरें, छिद्र, वेल्ड लाइनों, warpage, आदि सहित विभिन्न दोष, है। लेखक एक उदाहरण के रूप में एक विमानन केबिन समायोजन और पर्यावरण नियंत्रण वाल्व भाग लेता है, और PEEK इंजेक्शन मोल्डिंग प्रक्रिया के दोषों और प्रक्रिया अनुकूलन पर चर्चा करता है।
नीचे PEEK उत्पाद के दोष बनाने के विश्लेषण का एक उदाहरण है।
नीचे चित्रित सम्मिलित वाल्व भाग के साथ एक काले PEEK है, इंजेक्शन Victrex PEEK 450G का उपयोग कर ढाला. उत्पाद व्यास 110mm, मोटाई 15mm, M6×1 स्टील आवेषण के साथ.

इस उत्पाद की मोल्डिंग प्रक्रिया में, मुख्य कठिनाई यह है कि उत्पाद में ठंड सामग्री, चांदी की लकीरें, छिद्र और वेल्ड के निशान आदि सहित उपस्थिति दोष होते हैं, और सामने और मध्य फ़ीड में गेट के निशान होते हैं। उपस्थिति दोषों का विश्लेषण मनुष्य, मशीन, सामग्री, विधि और पर्यावरण के पहलुओं से किया गया था, और संबंधित उपाय किए गए थे, और अच्छे परिणाम प्राप्त किए गए थे। गेट के निशान मोल्डिंग के बाद मशीनिंग द्वारा हटा दिए जाते हैं ताकि यह सुनिश्चित किया जा सके कि सामने की सतह सपाट है और मोटाई का आकार डिजाइन आवश्यकताओं को पूरा करता है।
कोल्ड स्टॉक की समस्या
ठंड सामग्री की समस्या के दो मुख्य कारण हैं:
मोल्ड ठंडे कुओं को उत्पादन के दौरान निर्दिष्ट या हटाया नहीं गया था। पिघली हुई अवस्था में बहुलक को उत्पादन के दौरान कम तापमान के साथ मोल्ड के संपर्क में लाया जाता है, और पिघले हुए राज्य में सामने के हिस्से का तापमान गर्मी हस्तांतरण के कारण तेजी से कम हो जाएगा। जब PEEK का गलनांक 343 ° C तक कम हो जाता है, तो पिघले हुए चरण में होने वाली PEEK यह तेजी से ठोस हो जाएगा और ठंडी सामग्री बन जाएगी। उत्पादन प्रक्रिया में, यदि धावक के अंत में ठंडे स्लग कुएं को नहीं जोड़ा जाता है, तो उत्पाद आसानी से ठंडे स्लग में बह जाएगा, जिससे इंजेक्शन मोल्ड किए गए हिस्सों में दोष पैदा हो जाएगा।
PEEK सामग्री एक विशेष उत्पादन प्रक्रिया है. जब उत्पाद की मोटाई को बड़ा होना आवश्यक होता है, तो इसे लंबे समय तक ठंडा करने की आवश्यकता होती है। इस समय, नोजल का तापमान 400 डिग्री सेल्सियस जितना अधिक है, लेकिन सामग्री के आसपास का तापमान इस मूल्य तक नहीं पहुंचता है, और महान तापमान अंतर गर्मी को तेजी से फैलने का कारण बनता है। यदि कम तापमान पर स्प्रू आस्तीन लंबे समय तक इंजेक्शन मोल्डिंग मशीन नोजल के संपर्क में है, तो तापमान PEEK के पिघलने बिंदु पर गिरने के बाद, पिघली हुई सामग्री को मजबूत करना बहुत आसान है, इस प्रकार इंजेक्शन मोल्डिंग प्रक्रिया की प्रगति के साथ हस्तक्षेप करना। इसलिए, सामग्री इंजेक्शन और दबाव होल्डिंग पूरा होने के बाद, मोल्ड और नोजल को दूरी (पूर्व-खिला) पर रखने के लिए बैरल को तुरंत हटा दिया जाना चाहिए। नोजल को कास्टिंग से रोकने के लिए, इसे गोंद को ठीक से पंप करने के लिए सेट किया जाना चाहिए। पिघल सीधे हवा से संपर्क करता है और बड़े तापमान के अंतर के कारण ठोसीकरण के लिए प्रवण होता है। यदि उपचार की कमी है, तो ठोस PEEK मोल्ड में प्रवेश करेगा, और एक ही समय में, यह स्प्रिंग्स के माध्यम से उत्पाद की सतह पर दिखाई देगा, जिसके परिणामस्वरूप ठंडी सामग्री दोष होंगे।
चांदी की लकीर समस्या
कुछ PEEK इंजेक्शन ढाला भागों के लिए, गेट के पास चांदी की लकीरें आमतौर पर नमी या गैस के कारण होती हैं। उत्पाद की प्लास्टिकीकरण प्रक्रिया गैस उत्पादन के साथ होगी, जो आसानी से उत्पाद में चांदी की लकीरें पैदा कर सकती है। जब इंजेक्शन मोल्डिंग मशीन की पेंच गति बड़ी होती है, तो गैस प्लास्टिकीकरण प्रक्रिया में प्रवेश करने का अवसर लेगी, और फव्वारे के प्रवाह के माध्यम से इंजेक्शन मोल्ड किए गए हिस्से की सतह पर प्रवाह करेगी। क्योंकि यह उच्च दबाव के तहत गेट के माध्यम से बहता है, इंजेक्शन मोल्ड किए गए हिस्से की सतह पर चांदी की लकीरें उत्पन्न होंगी। मोल्डिंग के दौरान वापस दबाव स्थापित करना प्लास्टिकीकरण के दौरान पिघली हुई सामग्री द्वारा फंसी गैस से प्रभावी ढंग से बच सकता है।
कच्चे माल द्वारा उत्पादित नमी जो पूरी तरह से सूख नहीं गई है, वह भी चांदी की लकीरों के लिए प्रवण है। PEEK सामग्री लगातार प्लेसमेंट के दौरान हवा में नमी को अवशोषित करेगी, और जल अवशोषण दर 0.4% तक पहुंच सकती है। उत्पादन में अवशोषित नमी पिघल के माध्यम से गेट में प्रवेश करती है। मोल्ड गुहा की दीवार और पिघली हुई सामग्री के बीच बड़े तापमान के अंतर के कारण, दोनों के बीच मुठभेड़ चांदी की लकीरों की ओर ले जाती है। चांदी की लकीरों की घटना से बचने के लिए, वास्तविक उत्पादन में 0.2% के भीतर नमी को नियंत्रित करने पर ध्यान दिया जाना चाहिए। सामग्री का भंडारण करते समय, उन्हें समान रूप से रखने और उन्हें स्टैक न करने पर ध्यान दें, और 20-30 मिमी के भीतर सामग्री परत की ऊंचाई को नियंत्रित करें। उपयोग से पहले 6-8 घंटे के लिए 150-160 डिग्री सेल्सियस पर एक सुखाने ओवन में झांकना रखो।
Warping समस्या

जब संकोचन और शीतलन असमान होते हैं, तो उत्पाद और मोल्ड गुहा विचलित हो जाएंगे, और इस समय वारपेज होगा। वास्तव में, संकुचन का ही बहुत अधिक प्रभाव नहीं पड़ेगा, मुख्य रूप से संकुचन प्रक्रिया में अंतर। आम तौर पर, PEEK इंजेक्शन molded भागों केवल मात्रा में बदल जाएगा जब संकोचन एक समान है. जब संकोचन असमान होता है, तो इंजेक्शन मोल्ड किए गए हिस्से का वारपेज होगा।
तीन मुख्य कारक हैं:
(1) इंजेक्शन molded भागों की असमान दीवार मोटाई के कारण वारपेज.
(2) इंजेक्शन ढाले गए भागों के तेज झुकने वाले कोणों के कारण वारपेज।
(3) तनाव के कारण विरूपण क्रैकिंग वारपिंग।
PEEK इंजेक्शन मोल्डिंग प्रक्रिया के अनुकूलन के लिए सुझाव
मोल्ड तापमान और शीतलन दर सिफारिशें
PEEK के इंजेक्शन मोल्डिंग में, मोल्ड तापमान और शीतलन दर को नियंत्रित करने से उत्पाद के यांत्रिक गुणों को बदल सकते हैं। ज्यादातर मामलों में, पीक मोल्डिंग के लिए मोल्ड तापमान को लगभग 175 डिग्री सेल्सियस पर नियंत्रित किया जाना चाहिए। जब मोल्ड तापमान 140 डिग्री सेल्सियस से अधिक होता है, तो पीक क्रिस्टल बेहतर, अधिक पूर्ण हो जाता है, और संरचना अपेक्षाकृत स्थिर होती है।
उत्पाद के यांत्रिक गुणों में सुधार के लिए उचित शीतलन दर फायदेमंद है; धीमी गति से ठंडा और तेजी से ठंडा उत्पाद के यांत्रिक गुणों को कम कर देगा। एक निश्चित तापमान पर PEEK का क्रिस्टलीय आकार एक समान न्यूक्लिएशन है, और यदि धीमी गति से शीतलन विधि का उपयोग किया जाता है, तो बड़े गैर-समान क्रिस्टल बनाना आसान है। हालांकि, जब उत्पाद की सतह को तेजी से ठंडा किया जाता है, तो आंतरिक शीतलन दर पर्याप्त तेज नहीं होती है, और आंतरिक तनाव आसानी से उत्पन्न होता है, जिसके परिणामस्वरूप दरारें होती हैं, जिसके परिणामस्वरूप सामग्री के यांत्रिक गुणों में कमी आती है।
इंजेक्शन दबाव चयन
जब उच्च दबाव इंजेक्शन का उपयोग किया जाता है, तो सामग्री को कसकर भर दिया जाता है, और मोल्डिंग प्रभाव अच्छा होगा, जो PEEK के यांत्रिक गुणों में सुधार करने के लिए फायदेमंद है। हालांकि, यदि दबाव बहुत अधिक है, तो उत्पाद को डिमोल्ड करना मुश्किल होगा, जिसके परिणामस्वरूप उत्पाद की सतह पर खरोंच होती है, इसलिए इंजेक्शन
दबाव मध्यम होना चाहिए। जब इंजेक्शन का दबाव 9.5 MPa होता है, तो दबाव धारण सिलेंडर 7.5 MPa होता है, और पीठ का दबाव 0.5-1.5 MPa होता है, तो उत्पाद को सुचारू रूप से बनाया जा सकता है।
तापमान सूचना
PEEK एक विशेष thermoplastic क्रिस्टलीय प्लास्टिक है। इसका ग्लास संक्रमण तापमान लगभग 143 डिग्री सेल्सियस है, और इसका गलनांक लगभग 343 डिग्री सेल्सियस है। बैरल तापमान की इष्टतम सीमा 360 ~ 400 डिग्री सेल्सियस है, इस समय, उत्पाद की सतह चिकनी और चमकदार है। PEEK का थर्मल अपघटन तापमान 550 डिग्री सेल्सियस है। हालांकि, जब उच्च तापमान (410 डिग्री सेल्सियस से ऊपर) पर मोल्डिंग होती है, तो यांत्रिक कार्रवाई और हवा की एक छोटी मात्रा की उपस्थिति के कारण, इसे नीचा दिखाना आसान होता है, और क्रॉस-लिंकिंग प्रतिक्रियाएं होती हैं। ये प्रतिक्रियाएं सीधे इसकी पिघली हुई चिपचिपाहट में परिवर्तन का कारण बनती हैं, जिसके परिणामस्वरूप असमान उत्पाद चमक होती है।
समय-सुळावा
इंजेक्शन के समय को यह सुनिश्चित करने की आवश्यकता है कि पूरे मोल्ड गुहा पर्याप्त पिघली हुई सामग्री से भरा हुआ है। संसाधित उत्पाद की बड़ी मोटाई के कारण, इंजेक्शन का समय 6 सेकंड होने के लिए चुना जाता है। होल्डिंग दबाव समय को यह सुनिश्चित करने की आवश्यकता है कि मोल्ड गुहा में पिघले हुए तापमान में कमी के कारण सामग्री की मात्रा फिर से भर दी जाती है। उसी समय, स्प्रू कंडेनसेट को हटाने के बाद छिद्रों की पीढ़ी से बचने के लिए, चयनित समय 8 सेकंड है। शीतलन समय का इष्टतम मूल्य मोल्ड गुहा को खोलने के लिए होना चाहिए जब गुहा दबाव वायुमंडलीय दबाव के करीब होता है, ताकि उत्पाद की उपस्थिति पर कोई डिमोल्डिंग खरोंच न हो। मोल्ड गुहा दबाव वायुमंडलीय दबाव से अधिक या मोल्ड को खोलने के लिए वायुमंडलीय दबाव से कम उत्पाद की उपस्थिति पर प्रभाव डालेगा। उत्पाद के प्रकटन परिवर्तन के अनुसार, डीबगिंग के बाद, यह निर्धारित किया जाता है कि शीतलन समय 35s है।
हमसे संपर्क करें

बी ब्लॉक, नहीं 21, नान Xing तीन स्ट्रीट, नान फेंग औद्योगिक पार्क,
Bei Ce, Humen, डोंग Guan, Guang दांग, चीन.
info@deepmould.com
Skype: Deepmould
टेलीफोन / Wechat: 86-15024107707